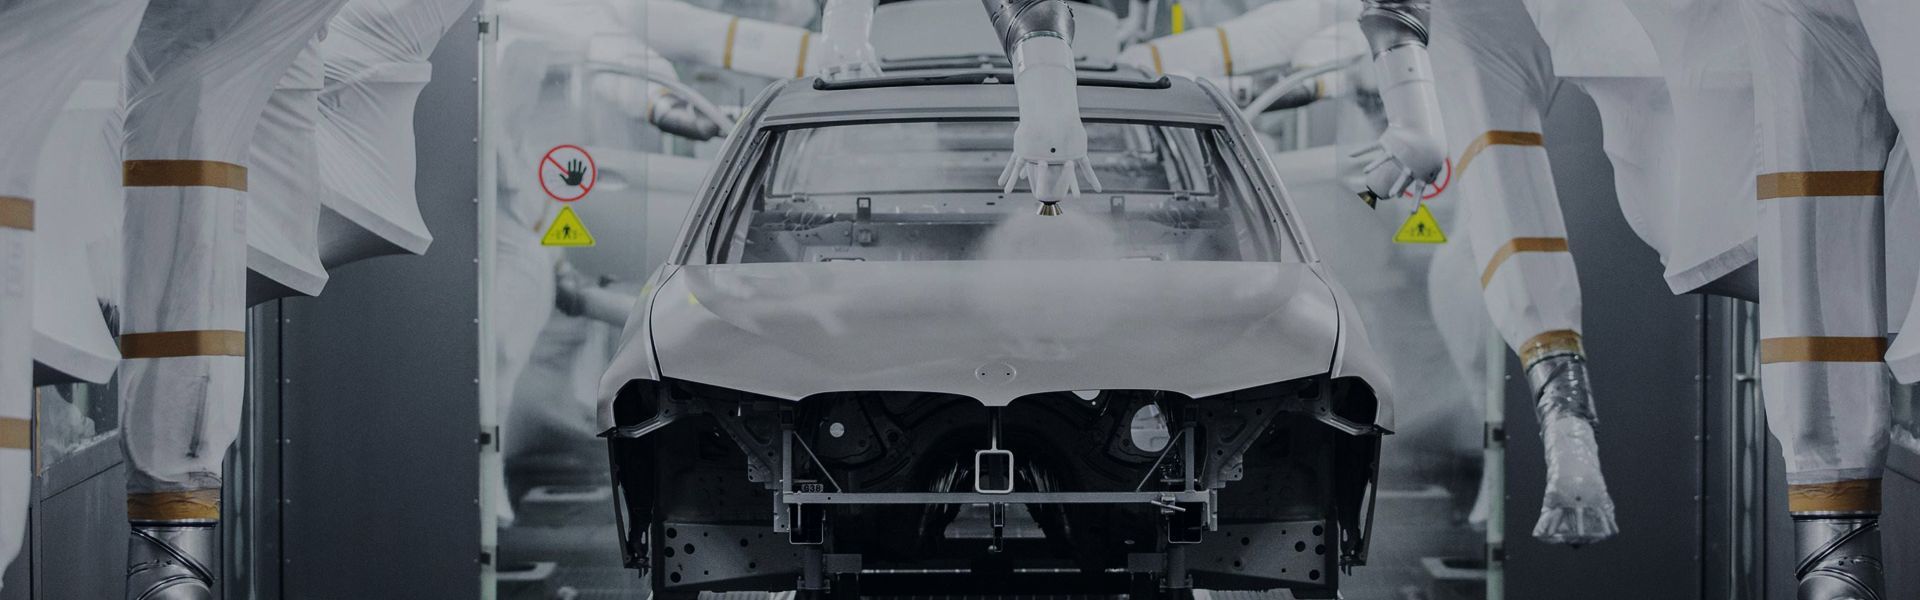
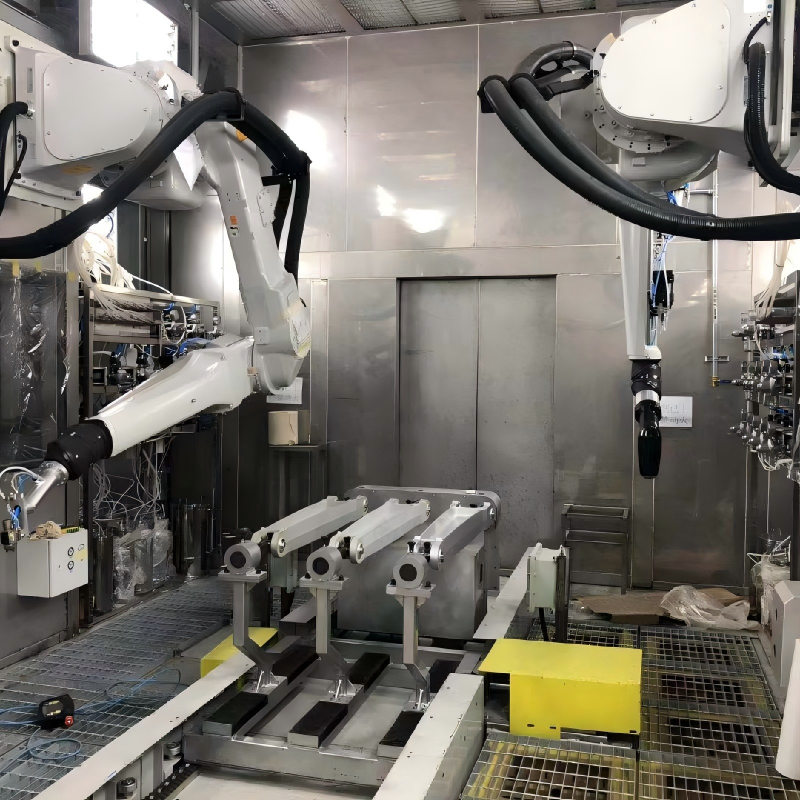
Фарбапульты з'яўляюцца найважнейшымі кампанентамі ў канцы лініісістэма пакрыццяІх стабільнасць распылення непасрэдна ўплывае на якасць пакрыцця і эфектыўнасць вытворчасці. Закаркаванне пісталетаў з'яўляецца частай праблемай у аперацыях па нанясенні пакрыцця. Яно прыводзіць да прастояў для ачысткі, касметычных дэфектаў, такіх як змены колеру і аранжавы колер.e адслойваецца, парушае вытворчасць, павялічвае колькасць адходаў і нават можа пашкодзіць кампаненты высокадакладнай зброі. Большасць прадпрыемстваў проста выдаляюць засоры пасля ўзнікнення няспраўнасцей, што не можа вырашыць першапрычыны. Эксперты галіны адзначаюць, што ліквідацыя засораў павінна выходзіць за рамкі рэактыўнага ліквідацыі непаладак. Сістэматычнае прымяненне-to-Для прадухілення праблем у крыніцы неабходная сістэма прафілактыкі.
Засмечванне распыляльніка можа быць выклікана спалучэннем фактараў, звязаных з матэрыялам пакрыцця, абсталяваннем, працэсам і асяроддзем эксплуатацыі. Асадак пакрыцця, агламерацыя і працяглае выкарыстанне пасля змешвання могуць прывесці да забруджвання часціцамі. Неэфектыўная сістэма фільтрацыі, дрэнна распрацаваныя трубаправоды, зношаныя дэталі пісталета і недакладны кантроль тэмпературы выклікаюць назапашванне рэшткаў пакрыцця. Няправільна настроеныя параметры распылення, няправільныя працэдуры ачысткі, нестабільная тэмпература і вільготнасць у майстэрні., і сціснутае паветра, якое змяшчае празмерную колькасць забруджвальных рэчываў, можа спрыяць паўторнаму закаркаванню.
Стандартызаваны, сістэматычны падыход можа эфектыўна вырашыць гэтыя праблемы. У вытворчым працэсе гэта ўключае строгі ўваходны кантроль, захоўванне з кантролем тэмпературы і шматступенчатую фільтрацыю пакрыццяў, а таксама аптымізаваную схему трубаправодаў для ліквідацыі зон, дзе пакрыццё можа застойвацца. Што тычыцца абсталявання, неабходна ўсталяваць штодзённыя, штотыднёвыя і штомесячныя графікі тэхнічнага абслугоўвання, прычым мадэлі распыляльнікаў павінны выбірацца ў адпаведнасці з патрабаваннямі да пакрыцця і нанясення, а падача сціснутага паветра павінна быць належным чынам фільтравана і кандыцыянавана. На вытворчай пляцоўцы павінны быць стандартызаваны параметры распылення і працэдуры ачысткі пры змене колеру, а для падтрымання паслядоўных умоў працэсу выкарыстоўваецца інтэлектуальнае абсталяванне.
Акрамя таго, вытворцы павінны падтрымліваць чысціню ў цэху, забяспечваць прафесійную падрыхтоўку аператараў і ўкараняць інтэлектуальныя сістэмы маніторынгу і ранняга папярэджання для адсочвання ціску, тэмпературы і іншых ключавых параметраў у рэжыме рэальнага часу і выяўлення патэнцыйных рызык. Аналіз першапрычын і дакументальныя разгляды выпадкаў могуць дапамагчы стварыць замкнёны працэс кіравання. Пераходзячы ад рэактыўнага пошуку і ліквідацыі непаладак да праактыўнага прадухілення рызык, вытворцы могуць знізіць частату няспраўнасцей, падтрымліваць стабільную і эфектыўную працу лініі пакрыцця і, у канчатковым выніку, палепшыць якасць, знізіць выдаткі і павысіць агульную эфектыўнасць.
Час публікацыі: 29 верасня 2026 г.